Kieli

 +86-15268315011

 englanti
 中文简体
 español
 русский
SEPS-käsittelylämpötila: Miksi 180-230 °C sopii styreeni-EP-styreenihartsiin
SEPS, lyhenne sanoista styreeni-eteeni-propeeni-styreeni, on styreenilohkokopolymeeriperheen korkean suorituskyvyn päässä, ja se käyttäytyy tynnyrissä aivan eri tavalla kuin tyydyttymättömät sukulaiset. Kysy jokaiselta, joka käyttää sitä joka päivä, niin kuulet samat numerot toistuvan: pidä sulate 180-230 °C:ssa. Tuo bändi ei ole vanhasta käsikirjasta kopioitu nyrkkisääntö. Se johtuu siitä, kuinka kyllästynyt keskiosa pehmenee, kuinka polystyreenipäätykappaleet vapauttavat otteensa ja kuinka paljon lämpötilaa polymeerillä on ennen hajoamisen alkamista.
Tämä opas selittää ikkunan takana olevat perustelut, mitä sen kummallakin puolella tapahtuu ja kuinka 180-230°C muutetaan käytännöllisiksi asetuksiksi ekstruusiota, ruiskuvalua ja kalvo- tai puhallusmuovauslinjoja varten.
Polymeerin ymmärtäminen numeroiden takana
SEPS aloittaa elämänsä styreeni-isopreeni-styreeni-lohkokopolymeerinä. Hydraus kyllästää isopreenin keskiosan ja muuttaa sen eteeni-propeenikumisegmentiksi, mikä poistaa lähes kaikki hiili-hiili-kaksoissidokset, jotka jättävät SIS:n alttiiksi lämmölle, hapelle ja ultraviolettivalolle. Jäljelle jää kaksivaiheinen materiaali: kovat polystyreenidomeenit, jotka toimivat fyysisinä silloina, ja pehmeä kumimainen välikappale, joka antaa elastisuutta.
Tämä rakenne selittää käsittelylämpötilan. Polystyreenidomeenien lasisiirtymän alapuolella, noin 100°C:ssa, polymeeri käyttäytyy kuin silloitettu kumi – se pehmenee, mutta ei virtaa. Aito sulavirtaus tarvitsee tarpeeksi lämpöenergiaa irrottaakseen tilatut polystyreenialueet, ja tyypillisessä kaupallisessa laadussa tämä piste saavuttaa 170-180 °C:n. Sen lisäksi viskositeetti laskee tasaisesti, minkä vuoksi 180°C on käytännöllinen lattia ja 230°C järkevä katto.
Miksi 180–230 °C:sta on tullut käytännöllinen ikkuna?
Suorita SEPS alle 180°C ja oireita on vaikea jättää huomiotta: sulamattomat geelit, karkeat ja tylsät pinnat, suuri ruuvin vääntömomentti, ajautuva sulapaine ja heikot hitsauslinjat valetuissa osissa. Polymeeri ei yksinkertaisesti ole tarpeeksi juoksevaa täyttämään suulakkeen tai ontelon tasaisesti, eikä mikään ylimääräinen paine kompensoi sulaa, joka ei ole täysin rentoutunut.
Alueen toisessa päässä 230 °C:n ylittäminen alkaa maksaa enemmän kuin siitä hyötyy. Terminen oksidatiivinen hajoaminen kiihtyy, geeliä ja mustia pilkkuja ilmestyy, värit ajautuvat kohti keltaista ja voi kehittyä heikkoa palaneen hajua – selvä merkki siitä, että lämpötila ja viipymäaika toimivat sinua vastaan. Kyllästetty keskilohko on paljon anteeksiantavampi kuin SIS:n kaksoissidokset, mutta se ei ole immuuni.
Näiden rajojen välissä useimmat siimat asettuvat 190–215 °C:seen. Se on tarpeeksi kuuma tasaiseen sulamiseen ja vakaaseen paineeseen, mutta silti riittävän viileä säilyttääkseen sulalujuuden, josta suulakepuristus ja puhallusmuovaus riippuvat.
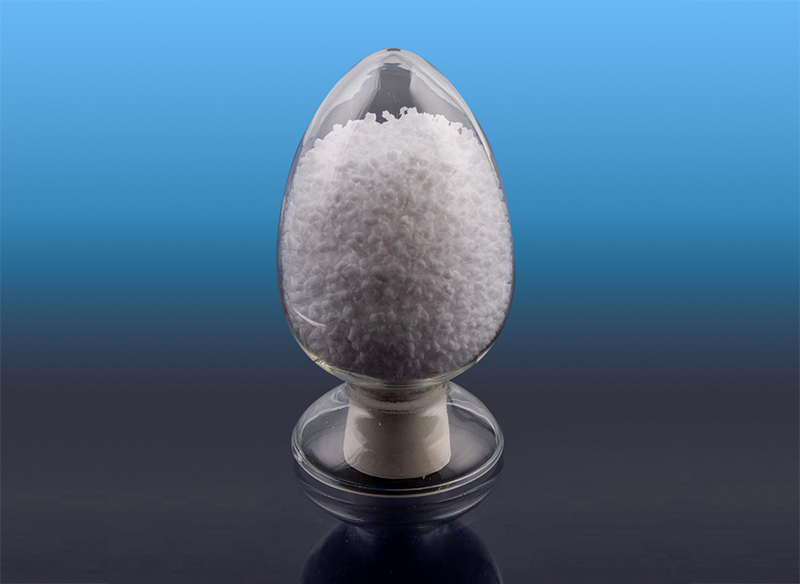
 Hydrattu styreeni-isopreenilohkokopolymeeri (SEP(S)) Zhongli SEP -sarjat ovat (styreeni-eteeni/propeeni) lohkokopolymeerejä, jotka on syntetisoitu styreenin ja isopreenin kanssa monomeereinä. Se voidaan jakaa lineaarisiin ja tähtityyppeihin... Näytä tuote →
Mitä kullakin lämpötilakaistalla tapahtuu
180-230°C:n käsitteleminen yhtenä tasaisena numerona menettää asian. Viskositeetti, sulalujuus ja pinnan laatu muuttuvat mitattavissa olevasti tällä alueella, ja suorittamasi prosessin pitäisi päättää, missä sisällä istut.
| Sulamislämpötila | Sulakäyttäytyminen | Parhaiten sopivat prosessit |
|---|---|---|
| 180 - 190 °C | Korkein viskositeetti, vahvin sula | Profiilien suulakepuristus, puhallusmuovaus, levyt |
| 190 - 205 °C | Tasapainoinen virtaus ja sulamislujuus | Sekoitus, valukalvo, kuumasulateliimat |
| 205 - 230 °C | Alhaisin viskositeetti, nopein täyttö | Ruiskuvalu, ohutseinäiset osat, nopeat linjat |
Taulukko on pikemminkin lähtökartta kuin ohje. Uudelleenjauhettu sisältö, öljyn pidennys ja molekyylipaino painavat kaikki optimaalista, usein viidestä kymmeneen astetta kumpaankin suuntaan.
Ikkunan kääntäminen koneen asetuksiksi
Ekstruusio
Yksiruuvilinjalla tyypillinen profiili on 150-170°C syötössä, 180-200°C puristusvyöhykkeen läpi ja 190-215°C annostusvyöhykkeessä ja suuttimessa. Pidä suulake hieman viileämpänä kuin viimeinen piippuvyöhyke, kun pinnan viimeistely on tärkeää, ja luota sulatteen painelukemiin enemmän kuin paneelin asetusarvoihin.
Ruiskuvalu
Tynnyrit käyvät normaalisti 200-230°C, suuttimen ollessa 205-225°C ja muotin välillä 20-50°C. Ohuet seinät ja pitkät virtausreitit oikeuttavat alueen huipputason; paksut osat toimivat paremmin 205-215°C:ssa, missä pienempi leikkausvoima pitää sisäisen jännityksen ja kutistumisen hallinnassa.
Puhallusmuovaus ja kalvo
Parison- ja filmilinjat suosivat 185-205 °C. Sulan lujuudella on tässä enemmän merkitystä kuin virtauksella, ja yli 210 °C:n lämpötila ostaa yleensä nopeamman läpimenon kuplan vakauden ja vedon kustannuksella.
Reologian lukeminen vahvistaaksesi ikkunan
SEPS on voimakkaasti leikkausohentava, mikä tarkoittaa, että matalan leikkausvoiman kapillaaritestissä mitattu viskositeetti on hyvin erilainen kuin mitä ruuvi todellisuudessa kokee. Käytännöllinen lähestymistapa on nostaa lämpötilaa 5 °C:n portaissa ja kirjata sulatuspainetta vakioteholla. Varhaisessa ikkunassa paine laskee nopeasti jokaisella askeleella. Kun pudotus tasoittuu muutamaan prosenttiin, ylimääräistä lämpöä ostaa hyvin vähän ja se vain lyhentää turvamarginaalia. Kuoppaturvotus ja sulamismurtuman alkaminen kertovat saman tarinan: ne kutistuvat sulan rentoutuessa ja lakkaavat sitten paranemasta, kun olet ohittanut käyrän hyödyllisen osan.
Kuinka SEPS verrattuna SBS:ään ja SEBS:ään
Kaikki kolme laatua jakavat polystyreenipäätylohkot, joten erot tulevat keskilohkosta. Laajemman poikki hydrattu lohkokopolymeeri alueella, sama käsittelylogiikka pätee eri numeroilla.
- SBS on tyydyttymätön ja käsittelee paljon viileämpää, tyypillisesti 150-200 °C, mutta sen kaksoissidokset rajoittavat lämpö- ja UV-stabiilisuutta.
- SEBS:ssä on tyydyttynyt eteeni-buteeniväliosa ja se toimii mukavasti noin 190 - 240 °C:ssa.
- SEPS käyttää tyydyttynyttä eteeni-propeeniväliosaa ja istuu 180-230 °C:ssa, mikä tarjoaa paremman öljyn imeytymisen, pienemmän tiheyden ja paremman selkeyden kuin SEBS monissa pehmeissä koostumuksissa.
Käytännössä valinta riippuu usein valmiista ominaisuudesta eikä lämpötilasta, koska SEPS voittaa yleensä siellä, missä öljyn kuormitus, läpinäkyvyys tai pehmeä tuntuma ratkaisevat eniten.
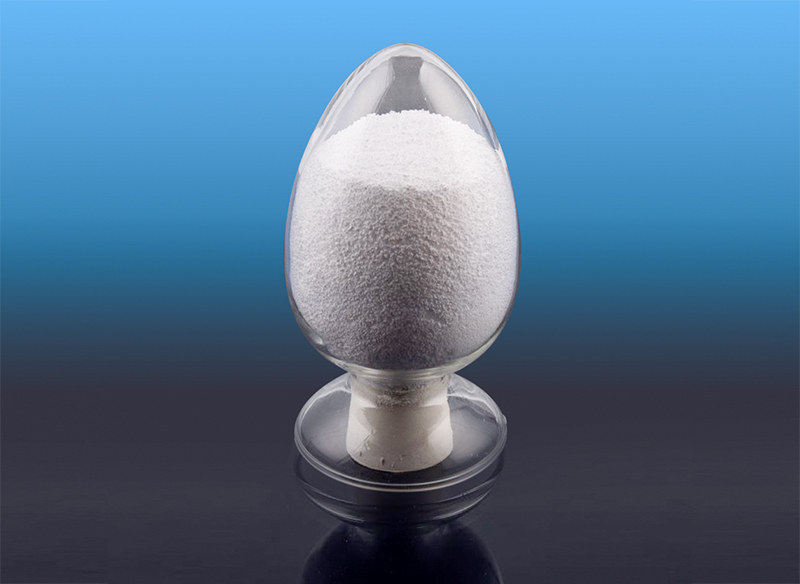
 Hydrattu styreeni-butadieeni-lohkokopolymeeri (SEBS) Zhongli-hydrattu styreeni-butadieeni-lohkokopolymeeri on termoplastinen elastomeeri, joka on valmistettu hydrauksella Zhongli SBS:n perusteella. Sillä on erinomaiset ominaisuudet, kuten... Näytä tuote →
Yleisiä ongelmia ja lämpötilan korjauksia, jotka toimivat
- Karkea, sulamaton pinta tai näkyvät geelit — nosta kahta viimeistä tynnyrivyöhykettä 5-10°C ja tarkista, ettei syöttökurkku ole siltaava.
- Kellastuminen tai lievä palaneen haju – pudota 10°C, lyhennä viipymisaikaa ja varmista, että ruuvi ei suuntaa vasten suljettua venttiiliä.
- Mustat täplät tai huonontuneet täplät – puhdista huolellisesti; nämä viittaavat yleensä vanhaan materiaaliin, joka istuu kuolleilla alueilla, eikä nykyiseen asetusarvoon.
- Heikot hitsauslinjat tai lyhyet osumat — nosta suutinta ja etuvyöhykettä 5°C ennen kuin kosketat ruiskutuspainetta tai -nopeutta.
- Liiallinen muotin turpoaminen tai epävakaa aihio – alenna sulamislämpötilaa hieman ja tarkista vedenpoisto ja jäähdytys uudelleen.
Käytännön säännöt vakaalle SEPS-käsittelylle
- Aloita läheltä 195-200 °C ja säädä 5 °C:n askelin kirjaamalla jokaisen muutoksen sulamispaineen ja pinnan laadun mukaan.
- Pidä oleskeluaika lyhyenä; tynnyrissä oleva kuuma sulate on huonompi kuin viileämpi, joka liikkuu jatkuvasti.
- Kuivaa hartsi, kun sitä on säilytetty kosteissa olosuhteissa, erityisesti kalvo- ja liimatyössä.
- Tyhjennä laatujen välillä polyolefiinilla tai kaupallisella puhdistusaineella sen sijaan, että luottaisit seuraavan erän puhdistamiseen.
- Tallenna toimivat asetukset – laatu, kosteus, uudelleenhiontasuhde ja ruuvin nopeus – jotta seuraava ajo alkaa tunnetusta kohdasta.
Arvosanan valinta ja tekninen tuki
Molekyylipaino, styreenipitoisuus ja öljyn pidennys liikkuvat kaikki optimaalisesti, joten sama 180-230°C ikkuna voi tuntua anteliaalta toisella ja tiukalta toisella. Suuremmat molekyylipainot haluavat yleensä alueen yläpuoliskoa virtaukselle, kun taas alapuolisko pidetään sulalujuuden vuoksi; öljyllä pidennetyt lajikkeet virtaavat aikaisemmin ja sietävät viileämpää päätä. Missä SEPS:ää käytetään muovinen modifikaatio , seostuslämpötilan on myös kunnioitettava polyolefiinin kantajaa, joka yleensä vetää käytännön asetusarvon kohti 200-215 °C.
Johdonmukaisuus pitää ikkunan vakaana erästä toiseen. Zhejiang Zhongli Synthetic Material Technology käyttää SEPS- ja hydrattujen lohkokopolymeerien tuotantoaan Yokogawa DCS -ohjausjärjestelmissä, joissa on kahdeksan tarkastusvaihetta raaka-aineen sisäänoton ja lähettämisen välillä, joten molekyylipaino ja lohkorakenne pysyvät suunnittelun sisällä, jonka ympärille lämpötila-asetukset rakentuivat.
Pidä sulate välillä 180-230°C, pysy lähellä kyseisen nauhan keskikohtaa, ellei tietty prosessi toisin vaadi, ja anna sulatuspaineen ja pinnan laadun kertoa, onko asetus oikea. Ikkuna on riittävän leveä työskennelläkseen sen kanssa mukavasti – temppu on tietää, missä sen sisällä arvosanasi ja rivisi haluavat olla.